前言
氢气的需求量近年来持续攀升,但氢元素在地球大气中极为稀少,仅占大气体积的约 0.00005%。这意味着工业生产几乎是氢气的唯一来源。目前主流的制氢方式有两种:蒸汽甲烷重整(SMR)和自热重整(ATR)。
问题在于,这两种工艺都会排放大量二氧化碳,因此生产出来的都是“灰氢”。所谓“蓝氢”,本质上是在同样的工艺基础上,加装碳捕集系统,把大部分温室气体在排放之前拦截下来。这样一来,现有的 SMR 或 ATR 装置可以继续大规模运转,碳排放却大幅减少。
下面我们来看看 SMR 和 ATR 各自的特点,以及在蓝氢生产中的利弊取舍。
用 SMR 生产蓝氢
SMR 是两种工艺中历史更久、应用更成熟的一种,目前在全球各地的炼油厂和合成氨装置中随处可见。
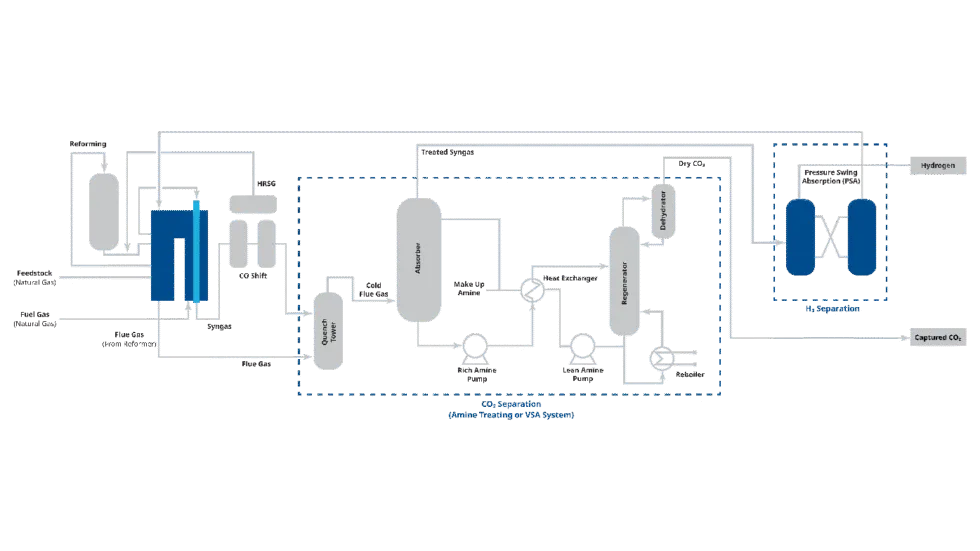
工艺流程并不复杂:天然气经脱硫和预热后,与高压蒸汽混合,在加热的重整炉中借助催化剂发生反应,将甲烷(CH₄)和水蒸气(H₂O)裂解为合成气——也就是氢气、二氧化碳和一氧化碳的混合物。
随后,CO 变换反应器将一氧化碳与水继续反应,生成更多 CO₂ 和氢气。含 CO₂ 的混合气进入胺吸收塔,由循环胺液“抓住”其中的 CO₂,氢气则继续送往变压吸附(PSA)装置做最终提纯。脱碳后的胺液加热再生,释放出 CO₂,然后重新投入循环。
灰氢和蓝氢的区别就在这里:灰氢工艺直接把这些 CO₂ 排放掉,而蓝氢装置会在此基础上加装一套碳捕集系统,将 CO₂ 压缩液化后送入地质封存设施。
这套附加系统当然意味着更高的建设和运营成本,但它让一座老旧的 SMR 装置也能完成从灰氢到蓝氢的转型。
SMR 的优势显而易见——技术成熟,全球有大量现役装置,改造成本远低于新建。但它也有一个难以回避的短板:CO₂ 很难完全捕集。
来自胺单元的 CO₂ 浓度高、纯度好,捕集相对容易;但燃烧烟气中的 CO₂ 浓度低、杂质多,回收起来既麻烦又昂贵,大多数改造项目干脆放弃这部分,让烟气直接排放。
用 ATR 生产蓝氢
ATR 是一种较新的工艺,近年来在蓝氢领域受到越来越多的关注。它的工艺路线和 SMR 有不少相似之处,但在几个关键环节上做了根本性的改变。
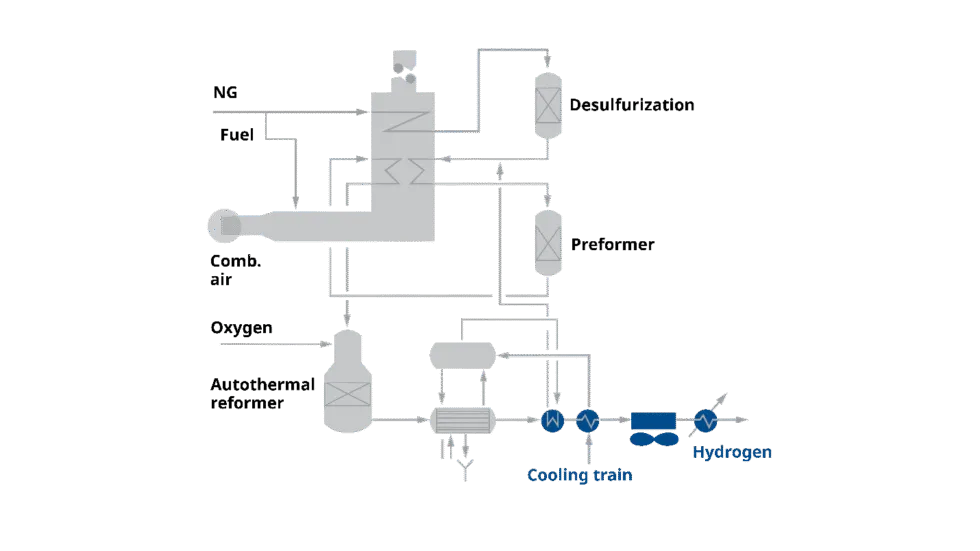
最大的不同在于能量来源。ATR 不依赖外部燃烧供热,而是将天然气与水蒸气的混合气和纯氧直接在反应器内燃烧,靠这个反应自身产生的热量维持高温。
这个设计带来了两个实际好处:一是能耗更低;二是整个过程只产生一股集中的 CO₂,而不是 SMR 那样分散在两处,捕集起来自然容易得多。
反应器之后,ATR 和 SMR 的流程基本一致:水气变换、胺洗涤、PSA 提纯,步骤相同,逻辑相同。
ATR 的劣势也同样直接:它需要一套纯氧供应系统或空分装置,这本身就是一笔不小的投入。另外,ATR 在工业上的应用历史短,全球现役装置屈指可数,技术积累和运维经验都比不上 SMR。
不过从长远来看,ATR 很可能是未来新建蓝氢装置的主流选择,因为它本来就是为高效制氢和碳捕集一体化设计的,而不是在原有工艺上打补丁。目前全球已有多个 ATR 项目进入规划或建设阶段。
阀门、调节器和安全阀面临的挑战
不管选择哪种工艺,蓝氢生产对阀门和控制设备的要求都不轻松。
首先是氢脆问题。氢气在高温合成气环境中会渗入金属材料,逐渐削弱其强度和韧性,时间长了可能导致阀门失效、泄漏增加。其次是工况本身的苛刻——高压、高温、各种腐蚀性介质交替出现,没有一种材料能通吃所有场合。
截止阀的选型需要兼顾几个硬性条件:材料必须适合氢气和合成气环境,需通过 API 607 防火认证,用于安全联锁的场合还可能要求 SIL 3 认证,同时要配备低排放填料,能在高压氢气工况下长期可靠运行。
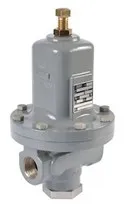
对于调节器,材料选择的余地相对有限,这往往是选型时最头疼的地方。部分型号支持不锈钢、蒙乃尔合金、哈氏合金或镍铝青铜等多种材质,可覆盖 0.34 到 10.34 bar 的压力范围,能满足大部分工况需求。
安全阀方面,这类应用通常需要大容量设计,同时对密封性要求极高——产品泄漏在这里不只是损失问题,也是安全问题。先导式安全阀在这方面表现较好,可在设定压力的 2% 以内运行,泄漏量极低,适合工作点接近设定值的场合。
CO₂ 捕集环节的调节阀
无论 SMR 还是 ATR,合成气生成之后的碳捕集流程大体相同,调节阀的选型逻辑也一致。
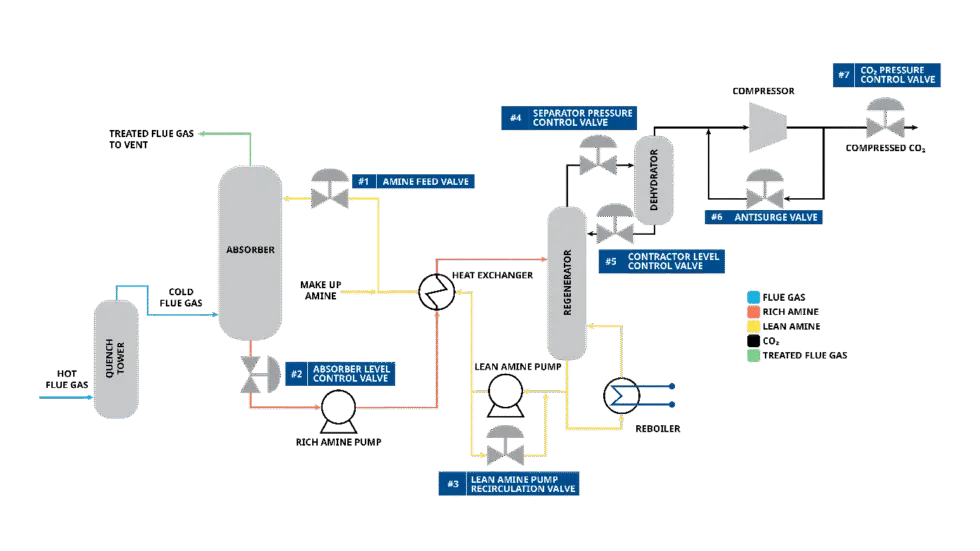
胺液调节阀是其中的关键一环。它需要在高压差和潜在空化条件下,持续稳定地将胺液送往吸收塔顶部。一旦流量不稳,CO₂ 吸收效果就会打折扣。
推荐选用 316 不锈钢材质、配备防空化内件和改进型填料的阀门,这个组合在实际应用中已被反复验证。
PSA 截止阀
PSA 单元的阀门可能是整套装置里工况最极端的一类。这些阀门要不停地开开关关,同时还要应对高压或真空、高温、粉尘磨蚀,而且任何泄漏都不被允许。
三偏心蝶阀是目前公认比较适合这个位置的选择。相比其他型式,它的重量更轻、操作力矩更小、挥发性排放更低(符合 EN 15848),使用寿命也更长。
阀座推荐采用司太立™ 21 合金堆焊,这种材料对磨损、侵蚀和腐蚀都有较强的抵抗力。配合实心金属密封环、强化内件和弹簧加载填料函,这套组合在极端工况下的密封表现是有据可查的。
另一个选项是双偏心 C 型球阀。它的特殊偏心结构使球体在开关过程中会先从阀座上“离开”再回来,避免了球体与阀座之间的持续摩擦,磨损更小。其扭矩密封机制与过程压力无关,密封效果比较稳定。
两种型式各有优势,具体选哪个还是要结合实际口径、压力和操作频率综合判断。
远程管道执行机构
现场总有一些阀门装在没有仪表风的地方,这时候就只能靠电动执行机构或利用管道压力驱动的液压执行机构来解决问题。
扭矩要求不高的场合用电动执行机构就够了,现在的产品普遍支持弹簧复位功能,断电或故障时能自动回到安全位置。
如果扭矩需求大,或者需要同时操作多个阀门,零排放液压驱动系统是更合适的选择。这类系统直接利用管道自身的压力来驱动液压机构,与管道形成封闭回路,不向外排放任何介质。
结语
氢气处理装置并不是新鲜事物,相关行业已经积累了几十年的运营经验。但蓝氢对规模和碳捕集的要求,确实比以往更高、更复杂。
在做系统规划时,找一家真正在氢气领域有大量实际项目经验的供应商参与,远比只看产品手册更有价值——特别是在碳捕集、CO₂ 输送和封存这些对大多数运营商来说还比较陌生的环节上。
原文作者:Jochen Wassmann(EPC/OEM 终端控制业务经理,爱默生 Emerson)
铂道译自工业阀门与密封技术门户网站(IAD)。