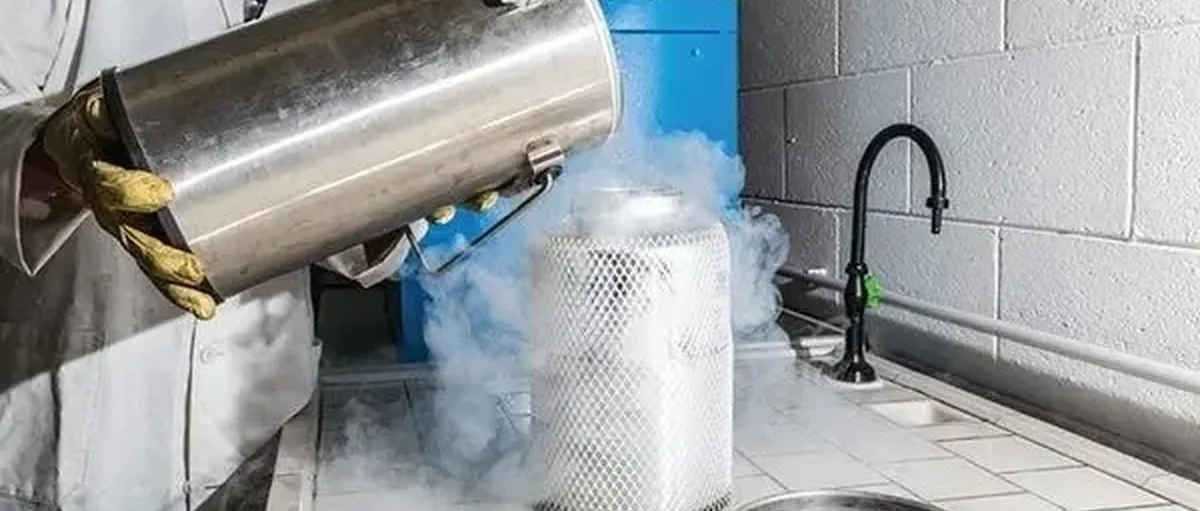
随着氢经济的成熟和生产规模的扩大,阀门等关键设备必须不断演进,以确保氢的安全、优化处理和运输。
氢能的前景
氢作为主要能源的能力和优势,早就被一个重要行业认可了:太空探索。从人类开始向太空发射火箭那天起,氢就和液氧结合产生放热反应,给火箭或航天飞机提供突破地球大气层所需的强大推力。
管氢已经证明了自己作为能源的资格,但要让它成为世界替代燃料池中安全可靠的主流选择,在生产、安全储存和运输方面还有很长的路要走。
本文会讲讲这些挑战,同时解释控制阀如何帮助大规模氢生产或处理系统安全、可靠、高效地运行。
将H₂从气体转化为液体
用氢做燃料替代品的最大麻烦在于它天然是气态的,这让它很难高效地处理、转移和储存。不过,一旦氢被转化成液态,也就是液氢(LH₂),处理、运输和储存的效率就大大提高了。
虽然液氢的大规模生产和长距离运输对氢经济很关键,但氢的液化过程耗能巨大,需要专门的基础设施。
苏格兰化学家和物理学家詹姆斯·杜瓦(James Dewar)在1898 年开发出了最早的氢液化方法。他通过再生冷却加上他发明的真空烧瓶(下图)实现了这个目标——对了,在这个真空烧瓶基础上,现代保温杯诞生了。
在杜瓦的实验里,氢气通过膨胀逐渐冷却,然后去冷却新进来的温暖氢气。温度就这样不断降低,真空烧瓶则负责维持转化所需的低温环境。
虽然杜瓦开创了这项技术,后来也有其他方法出现,但液化氢远没有把蒸汽变成液态水那么简单直接。
液氢的生产过程
要制造液氢LH₂,首先得从水或氨(NH₃)这类原料中生产出氢气(H₂)。用水生产LH₂的话,要通过电解把H₂从氧中分离出来。然后这些气态H₂在液化工厂里被冷却和压缩。液体从气态凝结出来后,就被转移到真空夹套压力容器里储存,等着运输。
因为氢易燃,处理起来得格外小心。储存和运输的时候,气体通常可以压缩到高压(35 兆帕或70 兆帕)气态方式,或冷却到大约-253°C以下的液氢形态,并在100 psig(6.9 巴)的压力下储存。
处理液氢最大的挑战就是,在储存和运输过程中必须一直保持极端的压力和温度。不然,液氢就会变回气态蒸发,既有安全风险,产品也损失了。
产业发展前景
随着液氢作为燃料的好处得到验证,制造技术不断优化,专注于建设氢液化工厂的新公司在全球涌现,并且正稳步提高其计划的LH₂制造能力。
液氢驱动的重型车辆也已经在一些国家出现了。
未来真的要在长途卡车运输以及公共汽车、火车和轮船中普及开来,那就需要更大的液氢生产工厂——考虑到全球脱碳的努力,这种可能性挺大。
用现代阀门提升液氢应用
要制造液氢(LH2),气态氢得经过一系列冷凝器、阀门和压缩机的处理,才能达到前面说的温度和压力要求。阀门在这个过程中扮演着关键角色,它们控制着液化器中液氢生产过程的流量,也控制着把新制造的液氢转移到运输船、驳船或卡车上运给最终用户的流量。
这些年来,液氢制造和运输用的阀门一直是延长阀杆、真空夹套球阀,有标准T型和Y型两种,其中Y型流量更大。这种阀门最大的优点是设计能大幅减少热泄漏,而热泄漏可能让液氢重新变成气态。
不过,最近的工程和设计进步让这些球阀有了改进版本,尺寸和压力等级都有了明显提升。
制造商已经开始用更大的球阀了,这些球阀专门为液氢的生产、储存和运输设计,解决了以前的一些问题,也提高了转化过程的效率。
比如说,更大的阀门能减少热量渗入、实现更高流量、最大限度减少无组织排放,还能在减少停机时间的情况下承受数千次低温循环。
这类球阀有手动和执行器驱动两种,既有波纹管密封设计,也有非波纹管设计。虽然液氢应用必须用真空夹套,但也有非夹套版本可选。
非夹套球阀可以用在不需要真空夹套的地方,或者可以在建设后期加装夹套。
随着液氢生产厂规模扩大,运营商开始要求更高的流量和压力,超过了原来300 psig(21 巴)的标准。
这引发了阀门行业内部的讨论:哪些类型的阀门设计能处理这些新的生产和流量参数。
目前来看,更大的球阀是个可能的选项,但关于不同阀门类型(闸阀、蝶阀、球阀等)以及它们能不能在越来越常见的更高流量和压力下改进球阀性能,大家还在讨论。
为了应对液氢生产厂规模不断扩大,更大的球阀现在正以手动和执行器驱动的波纹管密封设计进入市场,满足更高的流量需求。设计工作也已经开始了,要生产能安全适应更高压力和流量的更大阀门,因为液氢生产还在加速发展。
球阀设计的改进是液氢生产增长的关键。球阀一直是生产和处理低温液体的首选技术。现在,工程改进让我们有理由相信,现代球阀能够安全地处理液氢生态系统中预计会常见的更高流量和压力需求。
虽然在生产、储存和运输方面还有些挑战,但用现代球阀给生产商提供了必要的解决方案,让他们能在满足日益增长需求的同时处理更大的流量和压力。
关于迈克·芬克,OPW清洁能源解决方案公司
迈克·芬克是注册专业工程师(P.E.),现任OPW清洁能源解决方案公司及ACME®低温技术公司销售与业务发展总监。OPW清洁能源解决方案公司成立于2021 年12 月,由OPW收购ACME低温技术公司和RegO®低温技术公司合并而成。
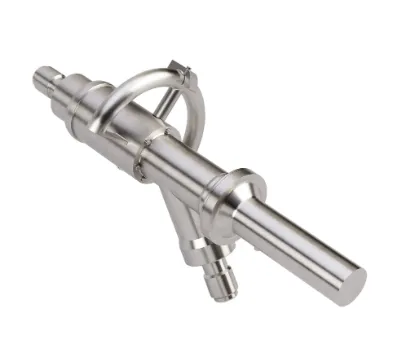
(液氢喷射装置)
【作者:迈克·芬克/OPW清洁能源解决方案公司】